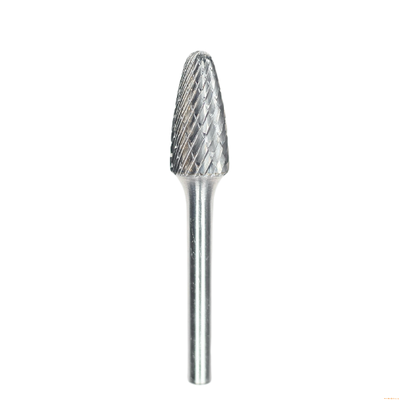
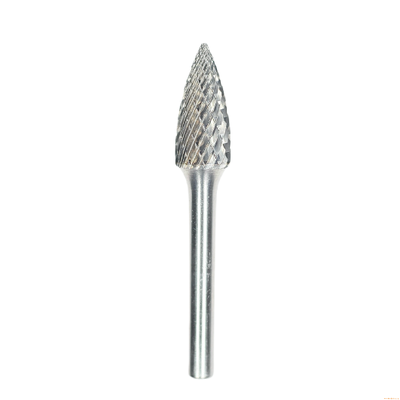
Tabella RPM fresa in carburo per materiale e diametro testa
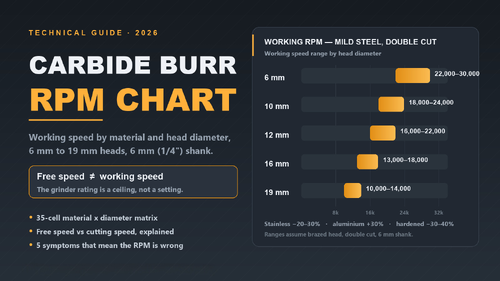
La maggior parte delle sbavatrici pneumatiche sono classificate per 20.000-30.000 giri/min, e alcuni modelli pneumatici dichiarano 50.000. Quasi ogni fallimento di fresa in carburo che vediamo - vetrificazione, intasamento, scanalature scheggiate, una testa brasata che si allenta - risale a un numero letto male: i giri/min stampati sulla sbavatrice sono la velocità a vuoto del mandrino, non la velocità di lavoro della fresa nel taglio.
Questa tabella fornisce intervalli di velocità di lavoro per diametro della testa e materiale. È costruita per frese in carburo standard a doppia taglia, con testa brasata, su gambo da 6 mm (1/4"). Dove le tabelle pubblicate dai produttori sono in disaccordo - e lo sono, fino a 3 volte sulla stessa dimensione della testa - prendiamo il valore più conservativo e lo dichiariamo.
La tabella: giri/min di lavoro per materiale e diametro testa
Materiale
6 mm
10 mm
12 mm
16 mm
19 mm
Acciaio dolce
22.000-30.000
18.000-24.000
16.000-22.000
13.000-18.000
10.000-14.000
Acciaio inossidabile
16.000-21.000
13.000-17.000
12.000-16.000
10.000-13.000
7.000-10.000
Ghisa
24.000-33.000
20.000-26.000
18.000-24.000
14.000-20.000
11.000-15.000
Alluminio e leghe morbide
28.000-39.000
23.000-31.000
21.000-28.000
17.000-23.000
13.000-18.000
Rame e ottone
27.000-37.000
22.000-30.000
20.000-27.000
16.000-22.000
12.000-17.000
Acciaio temprato, HRC 45+
14.000-19.000
11.000-15.000
10.000-14.000
8.000-11.000
6.000-9.000
Plastica e GRP
15.000-21.000
12.000-17.000
11.000-15.000
9.000-12.000
7.000-10.000
Velocità a vuoto vs velocità di lavoro
Una classificazione di 50.000 giri/min del mandrino è misurata senza nulla nel mandrino. Metti una testa da 19 mm su quel mandrino e il filo tagliente viaggia a circa 3.000 m/min - circa dieci volte la velocità superficiale che un filo in carburo brasato sull'acciaio può sostenere. Usalo a quella velocità e il giunto di brasatura si surriscalda in pochi minuti; la testa non si rompe il primo giorno, si rompe la settimana successiva, nel pezzo. Ecco perché le teste più grandi nella tabella si trovano a 10.000-14.000 giri/min: a quelle velocità il filo viaggia vicino a 600-850 m/min, che il carburo brasato gestisce continuamente.
Controlla ogni cella con una formula
Velocità di lavoro da velocità di taglio: N (giri/min) = Vc (m/min) × 1000 ÷ (π × D (mm))
Esempi pratici, ognuno rientrante nella sua cella della tabella:
Testa da 12 mm in acciaio dolce, Vc target ≈ 650 m/min → N ≈ 17.200 giri/min → la cella dice 16.000-22.000 ✓
Testa da 12 mm in acciaio inox, Vc ≈ 470 → N ≈ 12.500 giri/min → la cella dice 12.000-16.000 ✓
Testa da 12 mm in alluminio, Vc ≈ 845 → N ≈ 22.400 giri/min → la cella dice 21.000-28.000 ✓
Testa da 12 mm in acciaio temprato, Vc ≈ 420 → N ≈ 11.100 giri/min → la cella dice 10.000-14.000 ✓
La tabella è semplicemente questa formula con bande conservative di Vc per materiale - alluminio e rame girano velocemente perché il rischio è l'incollamento del truciolo, non il calore del filo; l'acciaio temprato gira lentamente perché ogni punto di carico del filo atterra su un giunto di brasatura.
Taglio singolo o doppio cambia la riga da leggere
Doppio taglio(due scanalature incrociate) rompe il truciolo: usalo per acciaio, acciaio inossidabile, ghisa. Inizia a metà gamma.
Taglio singolo(una scanalatura aperta) evacua il truciolo: usalo per alluminio, rame, plastica - i materiali con truciolo appiccicoso, dove puoi prendere la parte alta della gamma perché lo spazio libero, non il calore, è il limite.
Un avvertimento in entrambe le direzioni: non usare una fresa a taglio singolo sull'acciaio inossidabile - una scanalatura larga non può rompere il truciolo filamentoso e il filo indurisce la superficie contro di te. E una fresa a doppio taglio nell'alluminio si caricherà in pochi secondi, indipendentemente da ciò che dice la tabella.
Cinque sintomi che indicano che stai usando la velocità sbagliata
Sintomo
Causa
Soluzione
I trucioli diventano blu / color paglierino
Troppo veloce - calore del filo sopra la tolleranza di brasatura
Riduci del 20-30%, controlla la pressione
La fresa si "carica" / intasa nell'alluminio
Troppo lento per un truciolo appiccicoso, o doppio taglio in lega morbida
Aumenta la velocità alla riga dell'alluminio, passa al taglio singolo
Segni di vibrazione, ronzio
Troppo veloce per il rapporto testa-stelo, sporgenza troppo lunga
Scendi in fondo alla gamma, accorcia la sporgenza
Il filo si smussa in pochi minuti
Troppo lento - sfregamento invece di taglio
Aumenta del 10-20% prima di sostituire la fresa
La linea di brasatura si scolorisce / la testa si allenta in seguito
Funzionamento prolungato a velocità a vuoto
Considera la classificazione della sbavatrice come un limite massimo, mai come un'impostazione
Da dove provengono questi numeri
Onesto avvertimento: le tabelle RPM pubblicate per le frese sono discordanti - la stessa testa da 1/2" è classificata ovunque da 8.000 a 24.000 giri/min a seconda della marca. Le nostre gamme derivano dai limiti di velocità di taglio per il carburo brasato (circa 750-850 m/min sostenuti), incrociate con le tabelle dei produttori pubblicate, e sono tendenzialmente conservative ovunque le fonti siano in conflitto. Sono stime ingegneristiche, non dati di test di laboratorio: quando la tua macchina, il tuo dispositivo di fissaggio o il tuo materiale si comportano diversamente, credi ai cinque sintomi sopra riportati piuttosto che a qualsiasi tabella - inclusa la nostra.
FAQ
Posso usare una fresa in carburo in qualsiasi sbavatrice?
Qualsiasi sbavatrice che accetta il gambo, sì - ma abbina la velocità. Una sbavatrice elettrica da 25.000 giri/min va bene per teste fino a circa 12 mm; un modello pneumatico da 50.000 giri/min dovrebbe essere strozzato o dotato di una testa più piccola.
Cosa succede se uso una fresa in carburo troppo velocemente?
Prima i trucioli si scoloriscono, poi il filo si vetrifica e smette di tagliare, poi il giunto di brasatura si indebolisce. Il guasto è solitamente ritardato - la fresa che "ha perso improvvisamente la testa" è stata usata troppo velocemente giorni prima.
Perché la mia fresa si intasa nell'alluminio anche alla giusta velocità?
Tipo di taglio sbagliato, molto probabilmente. Le scanalature a doppio taglio intrappolano trucioli morbidi. Il taglio singolo, o un pattern di taglio per alluminio (dente grosso), è la soluzione - la velocità da sola non salverà una fresa a doppio taglio nell'alluminio.
Che velocità per acciaio temprato o acciai HRC 60?
La riga per acciaio temprato: 6.000-9.000 giri/min per una testa da 19 mm, 10.000-14.000 per 12 mm. Se la fresa è intera (non brasata), puoi stare in cima alla gamma - vedi la nostra Fresa a doppio taglio SB-5 da 1/2"per l'opzione standard in acciaio da 1/2".
Una fresa più lunga cambia la velocità?
Scanalature più lunghe e maggiore sporgenza aggiungono leva. Quando la scanalatura è più di 3 volte il diametro del gambo, prendi la parte inferiore della gamma e lascia che sia la fresa a fare il lavoro.
Perché le tabelle RPM dei produttori sono così discordanti?
Perché nessuno di loro pubblica dati di laboratorio - ogni tabella sul mercato, inclusa la nostra, è un calcolo della velocità di taglio con un margine di sicurezza. La discrepanza (fino a 3 volte) ti dice che la tabella è un punto di partenza e i cinque sintomi sono il vero ciclo di feedback.
Come faccio a sapere se la mia fresa è usurata?
Non solo dall'aspetto. Un filo vetrificato può essere riaffilato con una pietra per affilare; sostituisci la fresa quando il profilo della scanalatura è visibilmente arrotondato o la velocità di rimozione rimane bassa anche dopo aver riaggiustato la velocità.
Richiedi un preventivo
Dicci il materiale e la dimensione della testa che usi - produciamo frese delle serie SA, SB e SC sia in pollici che in metrico, e ti confermeremo la velocità e il tipo di taglio corretti per la tua applicazione.
Guida per fresa anulare TCT: Misure, codoli, materiali e applicazioni industriali
Nella moderna lavorazione dei metalli e nella fabbricazione industriale pesante, l'efficienza e la precisione nella foratura sono fondamentali. Le tradizionali punte elicoidali sono spesso lente, ad alto consumo energetico e soggette a rapida usura quando si lavora con leghe resistenti.Le frese anulari TCT (con punta in carburo di tungsteno)hanno rivoluzionato la foratura ad alte prestazioni offrendo velocità di penetrazione più elevate, resistenza superiore al calore e una maggiore durata dell'utensile.
Questa guida completa esplora il design tecnico, l'idoneità dei materiali, le principali applicazioni industriali e i criteri di selezione per le frese a nucleo TCT.
1. Cos'è una fresa anulare TCT?
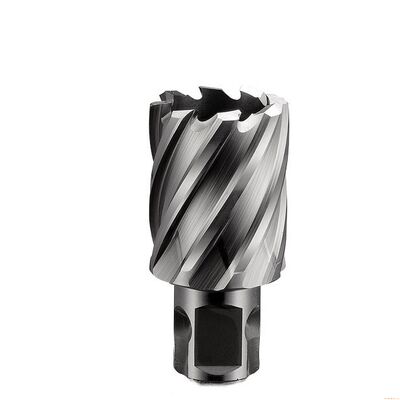
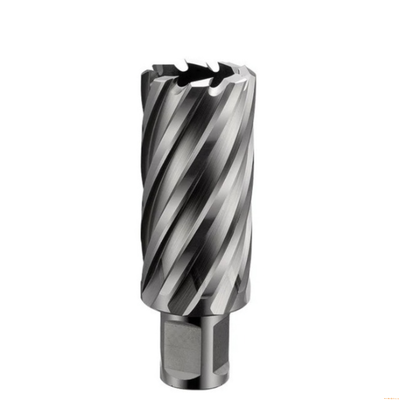
Una fresa anulare TCT (nota anche come punta a nucleo con punta in carburo) è uno strumento di taglio cavo e specializzato utilizzato con trapani magnetici, macchine per la foratura radiale e centri CNC.
A differenza delle punte elicoidali convenzionali che convertono l'intero volume del foro in trucioli, una fresa anulare taglia solo la periferia esterna del foro. Questo processo lascia un nucleo di metallo solido, riducendo drasticamente l'attrito di taglio, il consumo di energia della macchina e il tempo di foratura.
Principali vantaggi del taglio anulare:
Efficiente dal punto di vista energetico: Rimuove solo da 1/3 a 1/4 del materiale rispetto alla foratura solida.
Fori senza bave: Produce finiture lisce, precise e senza bave senza pre-foratura o fori pilota.
Penetrazione rapida: La geometria multi-dente distribuisce uniformemente il carico del truciolo, raddoppiando o triplicando le velocità di avanzamento.
2. Specifiche tecniche e ingegneria degli utensili
Comprendere il design strutturale di una fresa anulare TCT aiuta a selezionare lo strumento giusto per ambienti di taglio impegnativi.
A. Geometria dei denti e materie prime
Carburo micro-grana vergine: Le frese TCT premium utilizzano inserti in carburo di tungsteno micro-grana 100% vergine saldobrasati su un corpo fresa in acciaio legato, fornendo elevata durezza e resistenza all'usura.
Geometria multi-taglio sfalsata: Le punte in carburo sono rettificate con angoli di taglio interni, medi ed esterni variabili per rompere i trucioli in frammenti più piccoli, prevenendo il blocco dell'utensile e riducendo il carico del mandrino.
Saldobrasatura avanzata: La tecnologia di saldobrasatura piatta con argento garantisce un'elevata resistenza del legame tra le punte in carburo e il corpo in acciaio, eliminando il distacco delle punte sotto una forte pressione di avanzamento.
B. Configurazioni del codolo e compatibilità della macchina
Per adattarsi a vari sistemi di foratura magnetica in tutto il mondo, le frese TCT sono prodotte con codoli standard:
Codolo Weldon da 3/4" (19,05 mm): Le doppie sedi piatte forniscono un bloccaggio rigido; si adatta alla maggior parte dei trapani magnetici globali.
Codolo universale: Presenta una combinazione di sedi piatte e scanalature a sgancio rapido per un montaggio universale.
Codolo Fein Quick-In da 18 mm: Progettato specificamente per mandrini europei a cambio rapido senza attrezzi.
Codolo Weldon da 1-1/4" (31,75 mm): Utilizzato su frese TCT per impieghi gravosi e di grande diametro (60 mm+).
C. Dimensioni e profondità di taglio (DOC)
Diametri di taglio: Varia da compatti 12 mm fino a grandi dimensioni 100+ mm dimensioni standard, con capacità di produzione personalizzata che raggiungono 250 mm+.
Profondità di taglio (DOC): Le profondità standard in magazzino includono 35 mm, 50 mm, 75 mm e 100 mm, con opzioni extra-profonde disponibili in 150 mm e 200 mm DOC.
3. Confronto tecnico tra frese anulari TCT e HSS
La scelta tra frese in acciaio rapido (HSS) e carburo di tungsteno (TCT) dipende dalla durezza del materiale, dalle condizioni di lavoro e dai requisiti di lotto.
4. Compatibilità dei materiali e idoneità del pezzo
Le frese anulari TCT eccellono nella foratura di materiali duri, abrasivi o che generano calore, dove gli utensili HSS si smussano rapidamente:
Acciaio strutturale ad alta resistenza: Travi a I pesanti, profilati, piastre strutturali Q345/Q460 e S355.
Acciai inossidabili: Acciai inossidabili austenitici (304, 316) e duplex, superando le sfide dell'incrudimento.
Leghe temprate e resistenti all'usura: Piastre in acciaio resistenti all'abrasione, acciaio balistico e acciaio per utensili temprato/rinvenuto.
Ghise e metalli abrasivi: Ghisa sferoidale, ghisa grigia e leghe di alluminio ad alto contenuto di silicio.
Binari ferroviari e carpenteria pesante: Binari ferroviari trattati termicamente, bracci di gru e telai di camion.
5. Meccanismo di funzionamento ed evacuazione dei trucioli
Un processo di foratura a nucleo di successo si basa sull'efficiente evacuazione dei trucioli e sulla gestione termica:
Allineamento del perno pilota centrale: Il perno pilota individua il segno di punzonatura, allinea il taglio e apre la valvola interna dell'olio per consentire il flusso del refrigerante direttamente ai denti di taglio.
Taglio periferico: I denti in carburo tagliano un solco anulare nel metallo. Le scanalature a spirale interne ed esterne convogliano rapidamente i trucioli lontano dalla zona di taglio.
Espulsione automatica del nucleo: Al completamento del foro, una molla interna spinge in avanti il perno pilota, espellendo istantaneamente il nucleo di metallo solido.
6. Settori di destinazione e applicazioni sul campo
Le frese a nucleo TCT sono essenziali in tutti i settori industriali pesanti:
Carpenteria strutturale e edilizia: Foratura di fori per bulloni e connessioni in colonne strutturali, tralicci in acciaio e piastre di irrigidimento.
Ingegneria dei ponti e infrastrutture stradali: Manutenzione sul campo, rinforzo e installazione di piastre di giunzione su ponti a travi in acciaio.
Cantieristica navale, marina e offshore: Modifica delle piastre del ponte, assemblaggio dello scafo e foratura in ambienti marini corrosivi e ad alta resistenza.
Infrastrutture ferroviarie: Foratura in opera di linee ferroviarie per dispositivi di segnalazione, scambi e riparazioni di locomotive.
Macchinari e attrezzature pesanti: Modifica di telai di camion, fabbricazione di bracci di gru ed elaborazione di piastre antiusura per miniere/agricoltura.
7. Checklist di selezione--Guida all'acquisto e produzione personalizzata
Corrispondenza mandrino macchina: Conferma se il tuo trapano magnetico utilizza un codolo Weldon da 3/4", universale o Quick-In.
Verifica durezza materiale: Seleziona TCT ogni volta che si lavora acciaio inossidabile, acciaio legato o materiali con durezza superiore a HRC 32.
Seleziona DOC appropriato: Assicurati che la profondità di taglio (DOC) superi lo spessore del pezzo di almeno 5 mm.
Magazzino standard vs. produzione OEM personalizzata:
Dimensioni standard: I produttori mantengono tipicamente un ampio inventario di diametri e profondità regolari (DOC 35/50/75/100 mm) per spedizione immediata.
Ingegneria personalizzata: Diametri non standard (fino a 250 mm+), frese extra-profonde (DOC 150-200 mm) e geometrie personalizzate possono essere prodotte su richiesta in base a disegni tecnici o campioni.
Conclusione
Le frese anulari TCT rappresentano la scelta definitiva per la foratura di metalli per impieghi gravosi. Combinando punte in carburo di tungsteno micro-grana con geometrie dei denti ottimizzate, questi utensili offrono velocità, stabilità termica e durata dell'utensile senza pari su metalli duri e abrasivi.
Sia che si operi nella fabbricazione strutturale, nell'edilizia di ponti o nella riparazione di attrezzature pesanti, la scelta della fresa anulare TCT giusta garantisce alta produttività e un costo per foro complessivamente inferiore.
1. Introduzione: Che cos'è una fresa anulare HSS?
Nella moderna fabbricazione di acciaio strutturale, lavorazione dei metalli e costruzioni pesanti, l'efficienza e la qualità dei fori sono fondamentali. Le frese anulari in acciaio super rapido (HSS) — note anche comefresatrici a nucleo, punte per trapano magnetico o frese per lamiere d'acciaio— hanno rivoluzionato la foratura di precisione.
A differenza delle tradizionali punte elicoidali che rimuovono tutto il materiale dall'intero volume del foro, una fresa anulare HSS taglia solo lungo la periferia. Questo processo di taglio periferico crea un nucleo cilindrico (o slug) che viene espulso al completamento, richiedendosignificativamente meno potenza, spinta e tempo mentre fornisce fori puliti e privi di bave.
2. Gradi dei Materiali: HSS M2 vs. Cobalto M35 (5% Co)
La scelta del materiale grezzo giusto è fondamentale per la durata dell'utensile, la velocità di taglio e le prestazioni complessive. Noi di CHENGDU BABOS TOOLS produciamo frese anulari HSS di alta qualità utilizzando due formulazioni di acciaio super rapido standard del settore:
Acciaio Super Rapido M2 (Grado Standard):
L'M2 è il materiale di riferimento per la foratura di acciaio strutturale per scopi generali. Offre un eccellente equilibrio tra tenacità, resistenza all'usura ed efficienza dei costi, rendendolo la scelta più popolare per acciaio al carbonio standard, acciaio dolce e lamiere di ferro fino a 400 N/mm² di resistenza alla trazione.
Cobalto M35 HSS (5% Cobalto):
Arricchito con il 5% di cobalto, il grado M35 offre una superiore durezza a caldo, stabilità termica e resistenza all'usura sotto carico continuo per impieghi gravosi. È specificamente progettato per la foratura di leghe tenaci, acciai strutturali duri e acciaio inossidabile (ad es. 304, 316) dove l'accumulo di calore causa l'usura prematura degli utensili standard.
3. Specifiche Tecniche Chiave e Compatibilità
Tipi di codolo
Per garantire la compatibilità universale con varie macchine per foratura a base magnetica (mag drill) e trapani a colonna radiali, le frese anulari HSS sono disponibili in diverse tipologie di codolo standardizzate:
Codolo Weldon da 3/4" (19,05 mm): Presenta due spigoli piatti per il fissaggio con doppia vite; il codolo più utilizzato al mondo (adatto per attrezzature Hougen, Rotabroach, Nitto e BABOS).
Codolo Universale (19,05 mm): Combina gli spigoli piatti Weldon con una scanalatura a cambio rapido, offrendo compatibilità multi-fit con vari portautensili.
Codolo Fein Quick-IN: Progettato per sistemi a sgancio rapido su trapani magnetici Fein specializzati.
Diametri Comuni e Profondità di Taglio (DOC)
Dimensioni dei Fori ad Alta Rotazione: Ø14mm, Ø18mm, Ø22mm e Ø26mm (corrispondenti precisamente alle applicazioni standard di bulloneria di accoppiamento M12, M16, M20 e M24).
Intervalli di Profondità di Taglio: Serie Standard in30mm e50mm DOC; Serie Estesa in75mm e100mm DOC per strutture a piastre spesse.
4. Geometria Avanzata e Caratteristiche di Ingegneria
Ciò che distingue una fresa anulare HSS ad alte prestazioni è la sua geometria interna dei denti e il processo di produzione di precisione:
Geometria Multi-Dente a Parete Sottile: Riduce la resistenza al taglio, distribuisce uniformemente il carico del truciolo tra le scanalature e fornisce finiture dei fori lisce e prive di vibrazioni senza chatter.
Rettifica di Precisione CNC: Le scanalature interamente rettificate CNC garantiscono una concentricità stretta e un'accuratezza dimensionale, eliminando l'ovalizzazione del foro e il disallineamento dell'utensile.
Compatibilità con Perno Pilota Interno di Raffreddamento: Progettato per accettare perni pilota centrali che erogano continuamente fluido di taglio direttamente sul tagliente, facilitando al contempo l'espulsione dello slug.
5. Risoluzione dei Problemi e Consigli per la Manutenzione
Per massimizzare la durata operativa delle vostre frese a nucleo HSS, seguite queste migliori pratiche:
Utilizzare Sempre Liquidi Refrigeranti/Lubrificanti: Il raffreddamento interno continuo previene il surriscaldamento, preserva l'affilatura dei denti e garantisce una facile evacuazione dei trucioli.
Mantenere una Pressione di Avanzamento Costante: Evitare maniglie di avanzamento a impulsi. Una pressione costante e ferma consente alla geometria multi-dente di tagliare il metallo in modo pulito.
Verificare la Funzionalità del Perno Pilota: Assicurarsi che il perno espulsore interno si muova liberamente per facilitare una facile espulsione dello slug dopo ogni taglio.
6. Produzione OEM e Private Label con BABOS
In qualità di produttore diretto dedicato di utensili da taglio con oltre 16 anni di esperienza,CHENGDU BABOS CUTTING TECH CO., LTD. offre partnership complete di private label e produzione OEM/ODM per marchi di utensili globali e distributori industriali.
Incisione Laser Personalizzata: Incisione laser ad alta precisione del logo della vostra azienda, numeri di parte personalizzati e specifiche di dimensioni direttamente sul codolo dell'utensile.
Soluzioni di Imballaggio su Misura: Tubi individuali in plastica stampata a soffiaggio per impieghi gravosi, imballaggi personalizzati in scatole colorate e set di frese multi-pezzo.
Quantità d'Ordine Flessibili: MOQ bassi per lotti con marchio personalizzato con supporto per prove di dimensioni miste.
Garanzia di Qualità al 100%: Ogni fresa viene sottoposta a rigorosi controlli di durezza, tolleranze di runout e integrità superficiale secondo standard operativi conformi ISO.
7. Domande Frequenti (FAQ)
D: Le frese anulari HSS possono essere utilizzate sull'acciaio inossidabile?
R: Sì. Per applicazioni su acciaio inossidabile, raccomandiamo vivamente di scegliere frese HSS in Cobalto M35 (5% Co) abbinate a un olio da taglio appropriato per resistere all'elevato calore e all'incrudimento.
D: Qual è la differenza principale tra frese con codolo Weldon e codolo Universale?
R: I codoli Weldon presentano due spigoli piatti fissati con viti di bloccaggio, mentre i codoli Universali includono sia gli spigoli piatti che una scanalatura per anello di bloccaggio a cambio rapido per una maggiore compatibilità con diversi marchi di trapani magnetici.
D: Perché scegliere HSS invece di frese anulari TCT per fori di diametro più piccolo?
R: Le frese anulari HSS offrono una maggiore tenacità ed elasticità dei denti, rendendole meno soggette a scheggiature dei denti su diametri più piccoli (sotto Ø20mm) e strutture in acciaio a parete sottile in condizioni di avanzamento manuale o portatile.
Richiedi Oggi il Tuo Listino Prezzi OEM Personalizzato
Sito Web Ufficiale: industrial-cuttingtools.com
Focus di Produzione: Frese Anulari HSS e TCT | Frese a Spillo in Carburo di Tungsteno | Frese per Fori in Carburo Solido
Quando si selezionano frese rotanti in carburo di tungsteno, la maggior parte degli acquirenti si concentra sul grado del carburo, sulla durezza o sulle dimensioni del gambo, ma spesso trascura uno dei fattori di prestazione più importanti: la geometria dei denti.
Il design dei denti (chiamato anche scanalatura o schema di taglio) determina direttamente la velocità di taglio, l'efficienza di rimozione del truciolo, la finitura superficiale, la generazione di calore e la durata dell'utensile.
Se sei un distributore di utensili, un acquirente industriale o un responsabile degli acquisti di fabbrica, la comprensione della geometria dei denti ti aiuterà a scegliere la fresa in carburo giusta per ogni applicazione ed evitare costi di utensileria non necessari.
Cos'è la geometria dei denti nelle frese rotanti in carburo?
La geometria dei denti si riferisce alla forma, alle dimensioni e alla disposizione dei taglienti sulla testa della fresa in carburo. Questi taglienti rimuovono materiale tramite rettifica rotante ad alta velocità e la struttura dei denti controlla:
- Quanto aggressivamente viene rimosso il materiale
- Quanto scorrevolmente taglia la fresa
- Come vengono scaricati i trucioli
- Quanto dura la fresa
Uno schema di denti ben progettato migliora l'efficienza di taglio del 30-50% e riduce significativamente l'usura dell'utensile.
Tipi comuni di denti per frese in carburo
Tipo di dente
Aspetto
Acciaio, ghisa
Caratteristiche
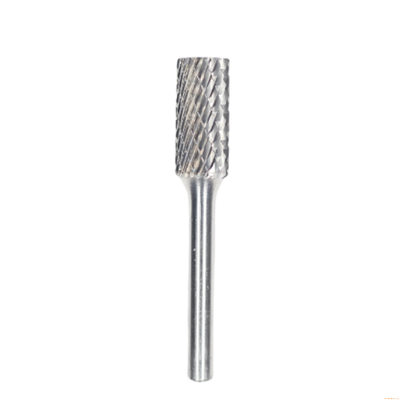
Monodirezionale (SC)
Denti a spirale in una direzione
Acciaio inox, acciaio legato
Rapida rimozione del materiale
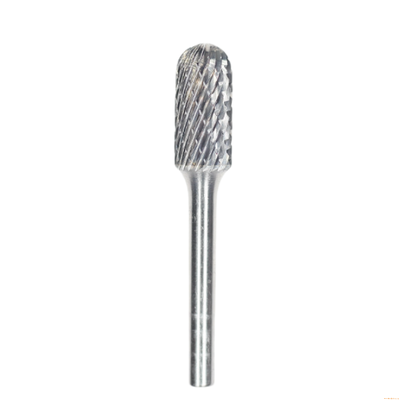
A doppia azione (DC)
Denti a taglio incrociato
Acciaio inossidabile, acciaio tempratoFinitura più liscia, taglio stabile
Taglio per alluminio (AL)
Singola scanalatura larga
Alluminio, ottone, plastiche
Anti-intasamento
Monodirezionale vs. A doppia azione vs. Taglio per alluminio - Confronto delle prestazioni
Fattore di prestazione
Monodirezionale
Taglio aggressivo
Stabilità al calore
Taglio pulito
★★★★
★★★
Ideale per
Stabilità alle vibrazioni
★★
★★★★
★★★
Ideale per
★
★★★★
★★★
Stabilità alle vibrazioni
★★
★★★★
★★★
Ideale per
Acciaio, ghisa
Acciaio inox, acciaio legato
Alluminio, rame
*
Se vendi a officine metallurgiche o distributori, includi sempre tutti e 3 i tipi di denti nel tuo catalogo: coprono il 90% delle esigenze del mercato.Come la geometria dei denti influisce sulle prestazioni di taglio
1. Efficienza di rimozione del truciolo: i design con scanalature ampie rimuovono i trucioli più velocemente (ideali per l'alluminio), mentre i denti a taglio incrociato riducono le dimensioni dei trucioli (ideali per l'acciaio inossidabile).
2. Velocità di taglio: una geometria aggressiva delle scanalature aumenta il tasso di rimozione ma richiede anche RPM più elevati e utensili stabili.
Velocità operative consigliate
Diametro testa fresa (giri/min)
3 mm (1/8")
6 mm (1/4")
10 mm (3/8")
12 mm (1/2")
16 mm (5/8")
Velocità operativa massima
90000
65000
45000
35000
25000
20000
Intervallo utilizzabile
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
Velocità iniziale consigliata
80000
45000
25000
20000
15000
3. Generazione di calore: tipo di dente sbagliato = calore eccessivo = usura dell'utensile + bruciature sul pezzo.
Intervallo utilizzabile
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Velocità iniziale consigliata
80000
45000
30000
25000
20000
15000
Intervallo utilizzabile
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
Velocità iniziale consigliata
80000
40000
30000
25000
20000
15000
Intervallo utilizzabile
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Velocità iniziale consigliata
80000
40000
25000
20000
15000
3. Generazione di calore: tipo di dente sbagliato = calore eccessivo = usura dell'utensile + bruciature sul pezzo.
4. Vibrazioni e stabilità: le frese a doppia azione riducono le vibrazioni e migliorano il controllo, ideali per operazioni manuali con smerigliatrice.
5. Durata dell'utensile: la geometria ottimizzata dei denti riduce l'attrito e il carico, prolungando la vita della fresa del 25-40%.
Scelta della geometria dei denti corretta per materiali diversi
Materiale
Tipo di dente consigliato
Motivi della raccomandazione
Acciaio al carbonio
Monodirezionale
Taglio aggressivo
Acciaio inossidabile
A doppia azione
Stabilità al calore
Acciaio temprato
A doppia azione
Stabilità al calore
Alluminio
Taglio per alluminio
Taglio pulito
Titanio
A doppia azione
Stabilità al calore
Ottone/Rame
Taglio per alluminio
Taglio pulito
FAQ - Gli acquirenti chiedono anche
D1: Quale tipo di dente per fresa in carburo dura di più?
Le frese a doppia azione offrono generalmente il miglior equilibrio tra velocità e durata dell'utensile.
D2: Posso richiedere una geometria dei denti speciale?
Sì, la personalizzazione OEM del design dei denti è disponibile per ordini di grandi volumi.
D3: Quale tipo di dente è migliore per l'acciaio inossidabile?
Frese a doppia azione: riducono l'incrudimento, controllo più fluido.
Conclusione
La geometria dei denti controlla direttamente la velocità di taglio, la rimozione dei trucioli, la finitura superficiale, il calore e la durata dell'utensile. Scegliere il design dei denti corretto significa prestazioni più elevate e costi di utensileria inferiori.
Produciamo frese rotanti in carburo di tungsteno per distributori di utensili globali e utenti industriali.
Abbiamo i seguenti vantaggi principali:- Carburo WC a grana ultra-fine
- Rettifica di precisione CNC a 5 assi
- Brasatura ad argento ad alta resistenza
- Geometria dei denti standard e personalizzata
- Prezzo di fabbrica all'ingrosso + consegna rapida
Le frese a carburo rappresentano uno degli ambienti operativi più impegnativi per le frese a carburo rotanti. Quando si forniscono utensili per la cantieristica navale e la costruzione navale, gli standard da scaffale raramente sono sufficienti. Per soddisfare le reali esigenze del reparto di produzione, è necessaria un'ingegneria di precisione, dalle geometrie dei denti su misura ai gradi di materia prima e alle dimensioni dei grani ottimizzati.
Comprendere le realtà operative delle operazioni nei cantieri navali
La preparazione delle superfici nei cantieri navali è caratterizzata da una molatura grezza continua e per impieghi gravosi. Gli operatori affrontano frequentemente piastre di acciaio spesse, cordoni di saldatura pesanti, spruzzi di saldatura, scaglie di laminazione spesse e ruggine ostinata utilizzando smerigliatrici pneumatiche ad alta coppia sotto carichi pesanti prolungati.
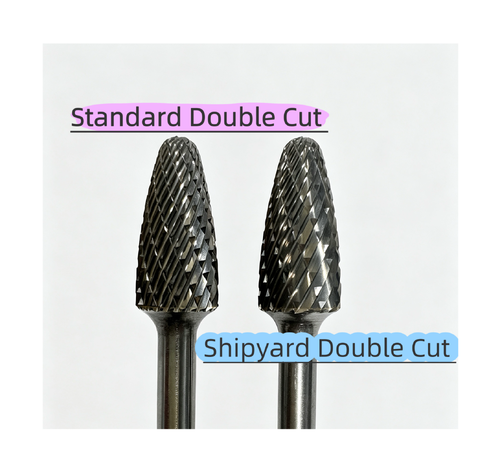
Ecco un confronto tra le frese a doppio taglio standard e le frese per cantieri navali per impieghi gravosi in queste condizioni di lavoro:
Riepilogo delle differenze chiave
1. Geometria dei denti e design strutturale (differenza fondamentale)
Doppio taglio standard (24 denti standard):
Caratteristiche del design:Scanalature più strette, maggiore densità dei denti e punte dei denti più fini.
Applicazione di destinazione:Lavorazioni per scopi generali progettate per bilanciare la rimozione del materiale con la finitura superficiale. Ideale per la produzione di stampi, pezzi piccoli, sbavature leggere e pulizie di saldature minori.
Limitazioni:Quando vengono spinte su cordoni di saldatura pesanti o su scaglie spesse, le scanalature standard si intasano facilmente, accumulano calore e subiscono scheggiature premature delle punte. Semplicemente mancano della durata necessaria per carichi pesanti continui.
Doppio taglio per impieghi gravosi per cantieri navali (20 denti per cantieri navali):
Caratteristiche del design:Passo dei denti più ampio con scanalature per trucioli significativamente più profonde e larghe. Il numero totale di denti è ridotto a circa 20, con angoli di spoglia personalizzati e radici dei denti rinforzate per una maggiore resistenza agli urti.
Applicazione di destinazione:Rimozione di materiale per impieghi gravosi specificamente progettata per cordoni di saldatura massicci, spruzzi pesanti e scaglie di laminazione spesse su piastre navali.
Vantaggi chiave:L'eccellente scarico dei trucioli previene l'intasamento e la bruciatura, anche sotto elevata pressione dell'operatore. Le teste di taglio rinforzate resistono alle scheggiature sotto impatto, offrendo tassi di rimozione del materiale (MRR) massimi e una durata dell'utensile notevolmente più lunga.
Compromesso:Lascia un profilo superficiale più grezzo, rendendolo più adatto alla rimozione primaria del materiale piuttosto che alla finitura fine.
2. Grado di carburo e metallurgia
Doppio taglio standard:Utilizza carburo di tungsteno standard a grana fine adatto alle lavorazioni quotidiane. Le alternative di mercato di livello inferiore utilizzano spesso grani più grossolani che si degradano rapidamente sotto calore intenso.
Speciale per cantieri navali:Formulato con carburo di tungsteno a grana ultrafine, che offre una resistenza alla rottura trasversale (TRS) superiore e una durezza ad alta temperatura ("durezza al rosso"). Poiché la molatura continua genera calore estremo, le frese di grado per cantieri navali mantengono il filo del tagliente affilato molto più a lungo senza ricottura. Le versioni di alta qualità selezionate presentano anche rivestimenti speciali resistenti all'usura per una maggiore durata.
3. Ambienti di applicazione primari
Doppio taglio standard:Officine meccaniche, produzione di utensili e stampi, lavorazioni leggere in fonderia e semi-finitura di componenti in acciaio inossidabile o acciaio più piccoli.
Speciale per cantieri navali:Cantieri navali, fabbricazione offshore, fabbricazione di acciaio strutturale e produzione di macchinari pesanti che richiedono molatura grezza di lunga durata su saldature di piastre spesse e strati di ruggine.
4. Gestione dell'operatore ed efficienza di molatura
Doppio taglio standard:Offre una minore resistenza al taglio, vibrazioni minime e una finitura superficiale più liscia. Tuttavia, il tasso di rimozione del materiale è limitato e l'utensile può bloccarsi o rallentare sotto avanzamenti pesanti.
Speciale per cantieri navali:Offre un'aggressività elevata e una rapida rimozione del materiale per pulire rapidamente saldature spesse. Gli operatori sperimentano tempi ciclo più rapidi su lavori grezzi, sebbene possa essere necessaria una finitura secondaria a seconda delle specifiche del lavoro.
Raccomandazione
La scelta della geometria corretta della fresa rotante influisce direttamente sull'efficienza operativa e sui costi dei materiali di consumo. Prima di ordinare, condividi le tue specifiche condizioni di lavoro e i materiali di destinazione con il nostro team tecnico in modo che possiamo raccomandare la configurazione ottimale della fresa per la tua applicazione.
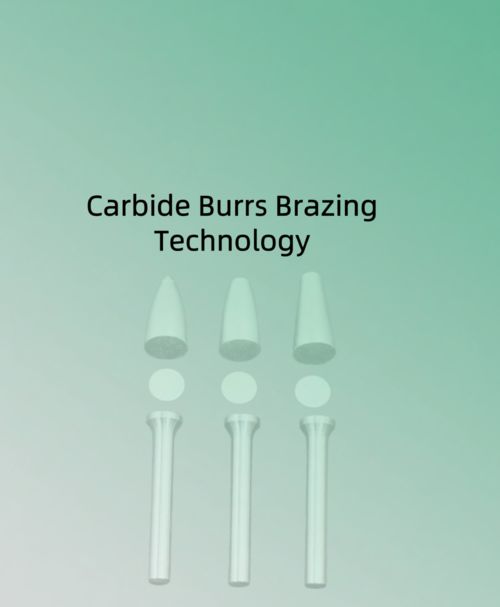
La tecnologia di brasatura e la selezione del materiale di brasatura determinano direttamente il livello di qualità della fresa in carburo.
La tecnologia di saldatura delle frese rotanti in carburo è uno dei fattori chiave che influenzano la loro qualità. La scelta dei materiali di saldatura e dei processi di saldatura determina direttamente il livello di qualità delle frese rotanti in carburo.
Selezione dei materiali di saldatura: Le frese rotanti in carburo utilizzano un materiale di brasatura a base di argento a sandwich, che presenta argento su entrambe le estremità e uno strato centrale in lega di rame. La temperatura di saldatura per questo materiale è di circa 800°C, molto inferiore rispetto ai 1100°C richiesti per i materiali di brasatura in rame. Ciò limita significativamente i danni alle proprietà del carburo, riduce lo stress di saldatura, previene microfratture nel carburo e fornisce una migliore resistenza alla saldatura.
Selezione dei metodi di saldatura: Attualmente esistono due metodi di saldatura principali sul mercato: brasatura a base di argento a fondo piatto e brasatura a base di rame con foro di coda. La brasatura a base di argento a fondo piatto ha una struttura più semplice, uno stress di saldatura inferiore e una temperatura di saldatura richiesta più bassa, che preserva meglio le prestazioni della lega e del codolo in acciaio. D'altra parte, la brasatura a base di rame con foro di coda può risparmiare un po' di materiale di carburo ed è più economica, ma la temperatura di saldatura più elevata può causare danni alle proprietà del carburo.
Attrezzature e processo di saldatura: L'utilizzo di saldatrici automatiche è una parte cruciale del processo. Nel processo di saldatura automatica, la punta in carburo e il codolo in acciaio possono allinearsi automaticamente per la brasatura senza intervento manuale, garantendo notevolmente la stabilità della qualità di saldatura e un'eccellente coassialità tra il codolo in acciaio e la punta in carburo dopo la saldatura.
Perché la tecnologia di brasatura a base di argento a fondo piatto è fondamentale per le frese in carburo?
Il guasto più comune nelle lime rotanti è la "rottura della testa" nel punto di saldatura. Noi di BABOS eliminiamo questo rischio utilizzando la nostra avanzata Tecnologia di brasatura a base di argento a fondo piatto.
A differenza dei metodi di saldatura standard, il nostro processo prevede:
Massimizzazione del contatto superficiale: Il design a fondo piatto garantisce un contatto al 100% tra la testa in carburo e il codolo in acciaio, creando un legame significativamente più forte rispetto alle giunzioni coniche o irregolari tradizionali.
Saldatura in argento di alta qualità: Utilizziamo un materiale d'apporto per brasatura in argento di alta qualità, che offre una conduttività termica e una resistenza agli urti superiori, impedendo all'utensile di allentarsi a causa dell'espansione termica durante la rettifica pesante.
Garanzia di zero rotture: Questa tecnica di saldatura di precisione garantisce che i nostri utensili possano resistere ad alti regimi di rotazione e a pressioni laterali estreme, offrendo a distributori industriali e utenti finali prestazioni affidabili e "a rischio zero".
In qualità di azienda con oltre dieci anni di esperienza nella ricerca e sviluppo di materiali in carburo, Chengdu BABOS Cutting Tools ha una profonda conoscenza delle prestazioni dei materiali in carburo. Durante il processo di saldatura delle frese rotanti, utilizziamo la tecnologia di brasatura a base di argento a fondo piatto completamente automatizzata, che protegge notevolmente le prestazioni della lega e garantisce un'eccellente coassialità tra il codolo in acciaio e la punta in carburo.
Scritto da: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339